腐植酸磨粉机与烘干机联产工艺配置方案解析
📅 2026-09-02
🔖 腐植酸磨粉机,腐植酸粉碎设备,腐植酸烘干机,腐植酸粉碎机,腐植酸干燥机,腐植酸磨粉设备
腐植酸作为有机质核心原料,其细度、含水率直接决定下游有机肥、水溶肥的造粒品质与产能。单机作业往往卡在“湿料堵磨”或“干粉回潮”的环节,产线效率大打折扣。今天从联产工艺角度,拆解腐植酸磨粉机与烘干机的配置逻辑,供各位同行参考。
一、联产工艺的核心痛点
腐植酸原矿通常附带15%-25%游离水,若直接进入雷蒙磨或立磨,物料易在磨辊表面形成粘附层,导致电流波动、细度不稳。反过来,先烘干再研磨虽简单,但热效率低——大块料内部水分迁移慢,能耗至少虚高15%。磨机与烘干机联产的关键,在于将粗破后的物料按粒径分流:细粒级先入磨,粗粒级先烘干,实现“磨烘并行、热风共用”。

二、配置方案与参数匹配
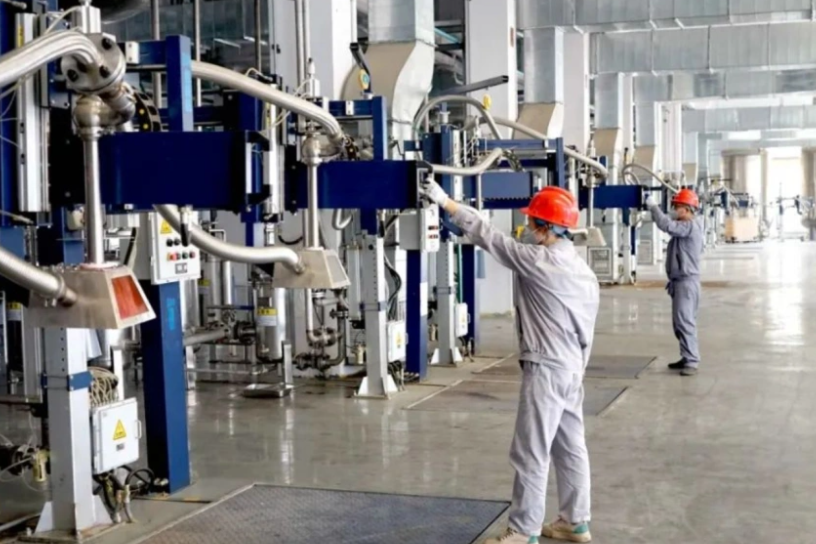
以年产3万吨腐植酸粉体线为例,推荐采用“颚破→斗提→缓冲仓→永磁筒→磨粉机+烘干机并联”的流程。核心设备选型逻辑如下:
- 腐植酸粉碎设备(粗破段):选用双级无筛底粉碎机,出料粒度控制在3-5mm,避免细粉提前产生,减少粉尘爆燃风险。
- 腐植酸磨粉机:建议选用摆式磨或环辊微粉磨,主机功率90-132kW,分级机转速变频调速,确保325目通过率≥92%。
- 腐植酸烘干机:采用三回程滚筒式,进料端温度控制在650℃±30℃,出料端控制在80℃以下,筒体转速6-8r/min,扬料板角度按15°螺旋布置。
实际操作中,磨机回风管可直接引入烘干机热风炉的尾气,利用余热预干燥磨内物料,同时降低烘干机排潮负荷。以河南某腐植酸厂改造案例为例,并联后系统综合热耗从1.2×10⁶ kcal/t降至0.9×10⁶ kcal/t,电耗降低11%。
三、数据对比:单机 vs 联产
- 产能:单机磨粉(湿料直磨)时产1.8t,联产后提升至2.6t,增幅44%;
- 成品含水率:单机波动于12%-18%,联产稳定控制在8%±1%;
- 设备寿命:磨辊磨损周期由600h延长至950h,因避免了水汽腐蚀与热应力裂纹;
- 占地面积:并联布局比“先烘后磨”串联方案节省约30%厂房面积。
当然,联产并非万能。若原矿含砂量高于8%,建议在腐植酸粉碎机前增设一道风力选别装置,否则磨机内衬磨损过快,更换成本会抵消节能收益。另外,腐植酸干燥机出口需配备脉冲除尘与锁风卸料器,防止负压波动导致回料窜仓。
豫弘重工在腐植酸制粉线设计中,始终强调“以磨定烘、以烘辅磨”的动态匹配逻辑。具体风量、温度、转速的耦合参数需根据矿源水分与硬度现场调校,我们提供免费物料测试与工艺模拟服务,欢迎来电探讨实际工况。